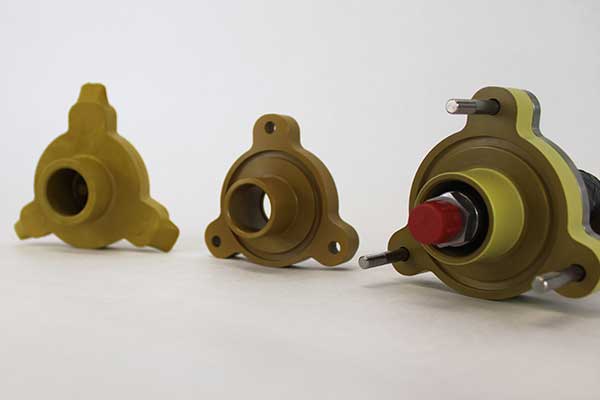
当机加工零件的生产量大幅增加,但仍低于需要精密公差注塑模具的水平时,近净成形就能提供一种经济高效的解决方案。
近净型是指注塑成型或挤压成型的形状或坯料,与所需零件的尺寸近似。 这些产品采用低成本模具注塑成型,在中等产量和宽松的尺寸规格下性能良好。 然后,这些接近净尺寸的坯料将按照零件指定的精确尺寸和公差进行精加工。
使用近净成形的一个主要好处是,随着生产量的增加,近净成形可作为从棒材或板材加工零件到注塑成型零件的经济高效的桥梁
当零件几何形状可以高效加工、零件壁厚各异或生产量要求相对较低时,利用毛坯形状进行精密加工是理想的选择。 此外,机械加工被公认为是生产注塑成型无法实现的极端复杂零件的首选方法。另一方面,注塑成型是大量生产壁厚相对均匀的精密成品零件的最佳选择。
向近净成形过渡可以充分利用这两种生产方法的优点。 按照近似的指定尺寸注塑成型,周转时间短,经济实惠,适用于中等单位体积的零件。 最后一步是对近净形状进行精加工,使其符合规格要求,从而达到部件设计所要求的精密公差和复杂程度。
根据毛坯形状加工零件需要消耗大量材料,才能完成零件设计。 德瑞克与机械加工客户合作,通过提供业内最广泛的棒材直径、板材厚度和无缝钢管尺寸,最大限度地减少材料损耗。 因此,我们可以为每个加工件提供最有效的毛坯形状尺寸。 然而,定制挤压型材或注塑成型的近净形状作为加工 “坯料”,其设计本质上更加节省材料。 使用先进的聚合物,材料成本的节省尤为显著。
全尺寸注塑模具是高度工程化的,可能非常复杂。 模具的设计旨在生产公差始终精确、特征和结构复杂的零件。 模具表面至关重要;它们必须生产出符合特定美学和光洁度要求的成型零件。 模具的结构材料和内部组件也必须能够在长期大批量生产过程中承受极端的内部压力和温度。
相比之下,近净形状的模具对其要求较低。 由于机加工步骤可实现指定的表面光洁度,因此模具表面不必具有极高的质量。 夹具孔和底槽等复杂特征也可以加工成近净形状,使模具设计更加简单。 对于中档单位产量的要求,结构材料也可以不那么坚固,因为近净形状的模具不必承受大批量注塑成型的要求。
德雷克深知,当我们的客户在不同生产方法之间转换零件时,符合材料规格的重要性。 因此,我们经常以可加工形状和模制件的形式提供相同或类似的先进热塑性塑料。
我们的客户可以放心地将由德雷克库存形状之一加工的零件转换为相同或类似高性能材料的近净形状。 这包括我们提供的各种树脂配方,其形状由以下材料制成 TorlonVictrex 和 KetaSpire PEEK、Ryton R-4 PPS、Ultem和AvaSpire PAEK。 它还包括Drake PAI和我们的工业级 PEEK 产品。
随着苏威的高温 PEEK XT和威格斯的低温 PEEK 基 CT 200树脂等新型树脂的商业化,德雷克也迅速开发出了用这些能解决问题的先进聚合物挤出形状和成型零件的技术
我们的许多客户都利用我们的原型设计能力和综合测试实验室,在从机加工部件到近净成形,最终到注塑成型的生产过程中评估性能。 虽然材料可能保持不变,但生产技术的差异可能要求对零件配置进行微调。 德雷克还可以提供零件测试服务,以确保符合预期。 我们还可以快速生产原型,以便客户在其应用环境中测试部件,进行最终验证。
德雷克从长远角度出发,与客户合作,在产品的生命周期中提供最佳价值。 我们对精益生产实践的承诺体现在我们一系列尺寸效率高的棒材、板材和无缝钢管机加工毛坯形状上。 此外,我们还提供精加工的近净成形产品,以节省机加工零件的成本。 客户还可与我们合作,利用我们先进的注塑成型设备资源和我们工程师的专业知识,在产量证明模具投资合理和零件几何形状允许的情况下,完成整个生产周期。