曾经收到过客户的声音…”我刚开始钻孔,听到一道裂缝”或”我正在锯开和熔化的塑料(swarf)停止刀片”或”我的检查部门发现我的所有零件都有裂缝”。
我甚至可以告诉你”磨坊”可能说什么…他们使用的钻头尺寸错误或进给率错误,或者锯片类型错误,或者它们应在操作之间对材料进行退火。
我们常说,直到最近,我们帮助了一位客户,要求另一个工厂的 4″ 直径 GL30 杆。 查看德雷克的 4 英寸直径KT820GF30的结果,以及其他人的 450GL30 在完全相同的机器中连续运行,具有相同的程序和工具。
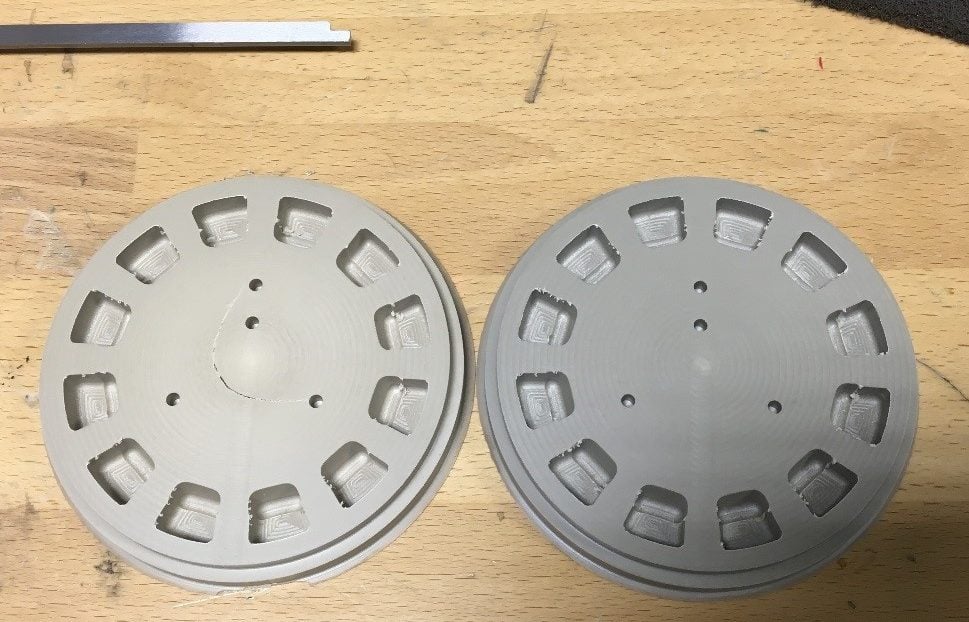
还是不相信…看看我们的人运行零件的视频。https://www.youtube.com/watch?v=6CTtlMjOIa4
好消息是,我们能够打捞零件,因为成品的ID足够大。
为什么有区别?
像PEEK这样的高温材料的挤出加工需要精心操作,包括采用非常缓慢的挤出速度,因为熔融聚合物必须从高于630华氏度的熔融温度冷却至环境温度。 这种温度梯度在材料中设置非常高的热应力。 将这些热应力与挤出压力和结晶应力相结合,这些压力是 PEEK 等半结晶材料所固有的,您有真正的加工挑战。 现在添加增强材料,如玻璃和/或碳纤维,降低韧性(伸长),你现在有一个完美的风暴。 时间已经证明了……”挤出后退火无法克服不理想的挤出加工”。
Drake’s approach to all our extrusion processes and our decades of experience processing Torlon helped define the right combination of melt temperatures, pressures and rates to make the most consistently machinable low stresslarge diameter PEEK shapesavailable anywhere in the world.
树脂的选择起什么作用?
我们的经验表明,索尔维的KT PEEK Grades在加工方面具有显著优势,特别是在加工大直径棒材和厚板材时。 较高的分子量和更广泛的分子量分布可提供更好的韧性/抗冲击性,可承受与挤出过程相关的应力。 举例来说,Drake 同时生产 Victrex 和 Solvay 的碳纤维增强 PEEK 棒材,但 Victrex CA PEEK 棒材的最大直径仅为 1 英寸,而 KT820CF PEEK 棒材的挤出直径可达 6.5 英寸,且计划进一步扩大尺寸。
我们目前备有直径为4、4.5、5、5.5、6和6.5英寸的棒材,材质包括天然PEEK、30%玻璃纤维增强PEEK以及30%碳纤维增强PEEK。
- 只寻找小批量。 我们库存在60英寸的长度,但会削减到你的长度,根据需要
- 你宁愿不看到切空。 没问题,我们也会用我们的精密科桑锯来削减空白。
- 目前正在使用别人的棒材,但正在寻找材质更好的棒材。 您提供详细信息,我们将提供示例。