Torlon PAI专为以下应用而设计:在极端物理载荷和摩擦力、辐射及化学物质侵蚀、低温环境以及超过大多数聚合物极限的高温条件下,仍需保持可靠运行。
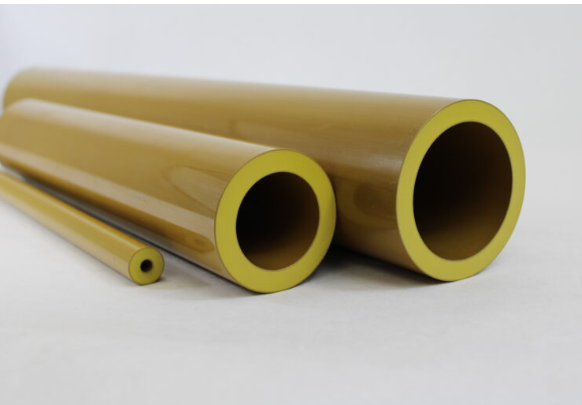
事实证明,Torlon管材在加工用于在极端工作条件下运行的设备的圆形或管状部件时,效率极高。
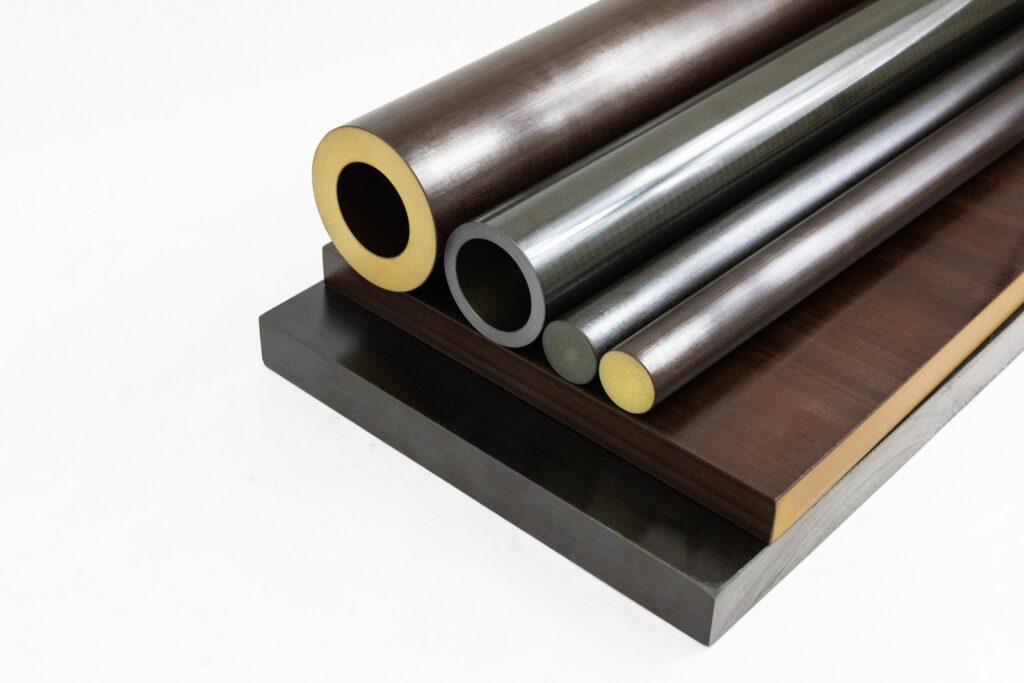
无论部件是采用Torlon管材、棒材还是板材加工而成,指定材料的出发点都是不同Torlon Grades所具备的性能组合。
Torlon PAI 具备令人印象深刻且无与伦比的综合性能。该材料最突出的性能特点包括:
Torlon PAI 即使在低温环境下也能保持其韧性和强度。这一特性加上其抗辐射能力,使得由 Torlon 管材加工而成的功能部件被指定用于航天器设备。
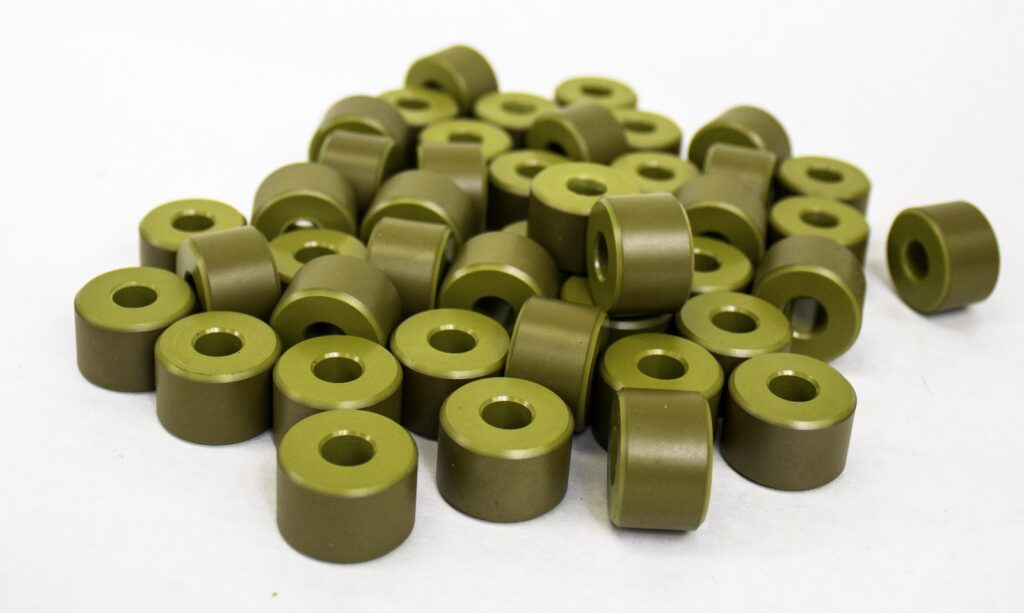
对于这些轴承级和耐磨级材料,通常选择Torlon管材作为可加工件。对于密封件、衬套以及其他需要可靠地在高动态载荷下工作的圆形结构应用,这是最经济的加工形式。
除了标准的Torlon(Torlon)牌号外,Drake Plastics公司还将此前由Syensqo生产的三种不同的Drake PAI轴承和耐磨牌号进行复合,并将其加工成Torlon管材,以满足各种应用需求。 所有牌号均采用Torlon PAI树脂制成,并根据Syensqo先前的配方添加不同含量的固体润滑剂。DRAKE利用其独特的Seamless Tube®技术进行挤出成型,从而消除了传统挤出工艺中可能成为薄弱环节的焊缝。
Torlon PAI 独特的化学特性使其聚合物链在热固化过程中能够延伸并发生交联。其优势在于,在最佳的后固化条件下,Torlon 管材和通过机加工技术支持制成的部件的外表面能够形成具有最高玻璃化转变温度(Tg)以及最佳耐磨性和耐化学腐蚀性的表面。
正确的后固化通常需要在500°F/262°C的最佳温度下进行两周以上。在这些条件下,表面会形成坚硬、变暗的高性能层,而内部材料的固化程度则较低。对表面进行机械加工后,内部材料的浅色也会显现出来(见图)。
对于Torlon管材而言,彻底的后固化处理可在管材的外径和内径表面形成最佳的承载和耐磨性能。因此,其外径和/或内径可作为高耐磨、高承载的表面,适用于滚子等应用场景。 如果为了满足零件设计规范而必须对优化后的表面进行机械加工,建议对最终零件进行后固化处理,以在承压和耐磨界面重新恢复理想的性能。
Drake Plastics是一家领先的Torlon管材挤出企业,对所有库存型材均进行后固化处理,同时具备对机加工部件进行后固化的产能和专业技术。
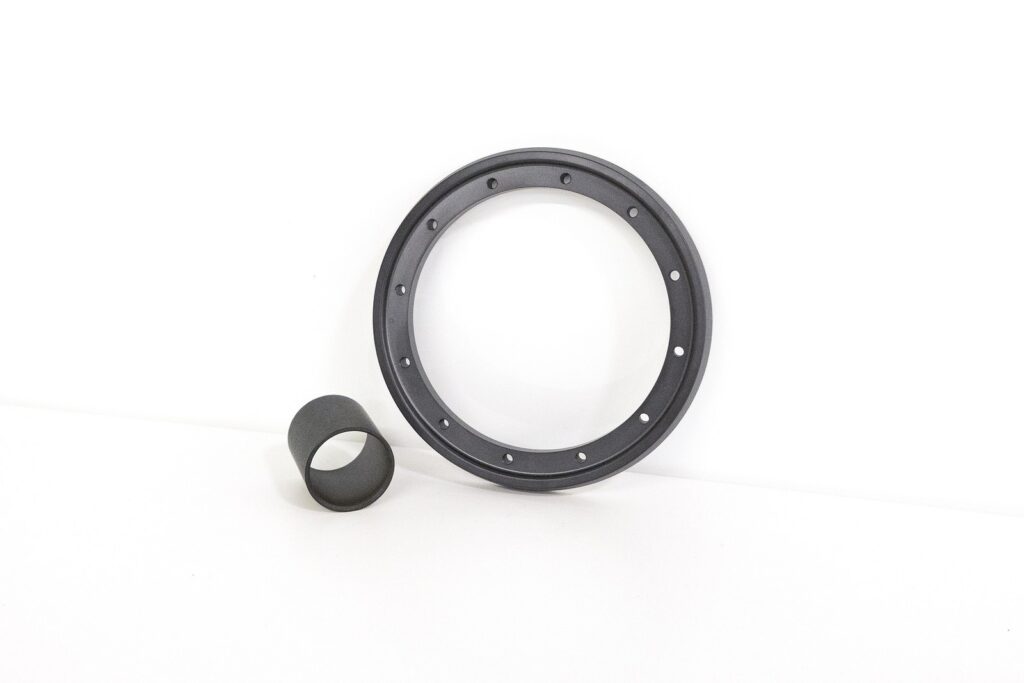
Torlon管材是密封件和环形件等零件结构的理想选择。只要管材经过正确的挤出和后固化处理,就非常适合进行机械加工。
从历史上看,由于缺乏大尺寸的Torlon管材,一些大直径的应用也曾采用板材加工,导致材料损耗较大。然而,Drake Plastics已开发出一项技术,能够挤出内径/外径组合范围广泛的Torlon管材,从而无需再使用其他效率较低的材料形式。
Torlon 管材为那些必须在极端温度下承受高结构载荷或高动态载荷并仍能可靠运行的复杂机加工部件提供了高性价比和卓越性能。典型应用包括:
在全球高科技产业中,Torlon管材在机械加工部件中的应用呈现稳步增长态势,随着其在航天器以及深空探测和测绘设备中的应用不断扩展,这一增长尤为显著。
Torlon管材主要通过熔融挤出工艺生产。然而,业内管材挤出技术存在显著差异,这可能会影响机加工零件的性能。
例如,采用“蜘蛛式”模具设计——其中中心芯轴用于确定外径/内径尺寸——是挤出高性能塑料刚性管材的一种常见方法。然而,蜘蛛式模具会将熔体流分成若干条流道,当材料在下游重新结合或“编织”成最终管材形状时,这些流道便会形成焊缝。
在Torlon(Torlon)管材中,焊缝可能成为薄弱点,对于承受高环向应力的部件而言,这可能会造成问题。与这种Torlon管材挤出工艺相关的其他问题还包括壁厚不均匀。
为解决这些问题,Drake Plastics针对Torlon及其他高性能塑料开发了其所谓的“Seamless Tube®”技术。该工艺可形成均匀的横截面,无流痕或焊缝。对于纤维增强Grades,该工艺能将纤维定向排列,使其在能最大化爆破强度和抗环向应力能力的方向上排列。
挤出技术的进步带来了更可靠的性能,加上易于获得的外径/内径组合选择日益丰富,这些因素共同推动了Torlon管材在全球范围内的机械加工应用显著增长。
除了挤出设备和模具的考量外,后固化是管材挤出工艺中不可或缺的一部分,旨在充分发挥任何Torlon型材的性能价值。专业的挤出厂商将具备专业知识、丰富经验和生产能力,能够妥善管理挤出后的固化工序,并为通常要求严格的Torlon管材应用提供可靠的交货周期和交货日期。